Bohren, Sägen, Gewindeschneiden und Fräsen
Nicht jedes Bauteil ist mit Schneiden und Kanten fertig. Deshalb halten wir die klassische Zerspanung im eigenen Haus – als ergänzenden Prozessschritt ohne Zusatzlogistik.
Zerspanung als Ergänzung zur Blechbearbeitung
Bohren: Drei Maschinen stehen für Bohren, Reiben und Senken bereit. Zwei Alzmetal-Bohrmaschinen mit 600 × 600 mm Tischgröße decken den Standardbereich ab, eine Auslegerbohrmaschine mit 1.500 × 800 mm Tisch nimmt auch große und sperrige Bauteile auf.
Sägen: Unsere Bandsäge Berg & Schmidt GBS 250 HA-I Easy arbeitet mit digitalem Längenanschlag. Dadurch erreichen wir auch bei größeren Stückzahlen eine hohe Wiederholgenauigkeit – wichtig überall dort, wo Profile und Rohre als Serienteil in eine Schweißbaugruppe eingehen.
Gewindeschneiden: Für Gewinde setzen wir vorwiegend CMA-Gewindeschneidapparate ein. Sie führen das Werkzeug geführt und winkelgenau, sodass das Gewinde rechtwinklig zur Fläche steht – eine Voraussetzung für spannungsfreie Verschraubungen.
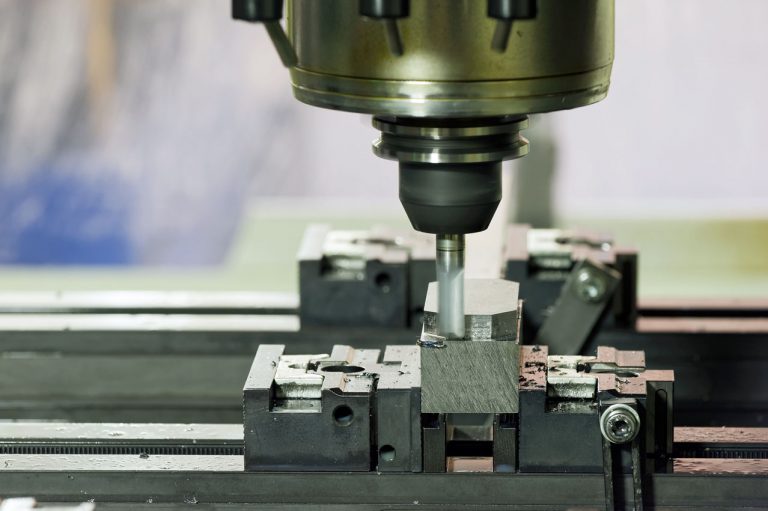
Fräsen: Auf unserem CNC-Bearbeitungszentrum fertigen wir Passungen, Taschen, Nuten und Anschlussflächen, die aus dem Blechprozess allein nicht darstellbar sind.
| Prozess | Ausstattung |
|---|---|
| Bohren | 2 × Alzmetal (Tisch 600 × 600 mm), 1 × Auslegerbohrmaschine (Tisch 1.500 × 800 mm) |
| Sägen | Berg & Schmidt GBS 250 HA-I Easy Bandsäge mit digitalem Längenanschlag |
| Gewindeschneiden | CMA-Gewindeschneidapparate, winkelgenau geführt |
| Fräsen | CNC-Bearbeitungszentrum Haas VF-4SS |
| Drehen | Konventionelle Drehbank für Einzel- und Anpassteile |
| Weitere Verfahren | Reiben, Senken, Gleitschleifen, Sandstrahlen |
Warum das im Haus bleibt
- Keine Zusatzlogistik zwischen Blechfertigung und Zerspanung
- Kurze Wege bei Nacharbeit und Anpassungen während der Serie
- Wiederholgenauigkeit beim Sägen dank digitalem Längenanschlag
- Winkelgenaue Gewinde ohne Verkanten – weniger Ausschuss bei der Montage
- Ein Ansprechpartner für Blech- und Zerspanungsteile derselben Baugruppe